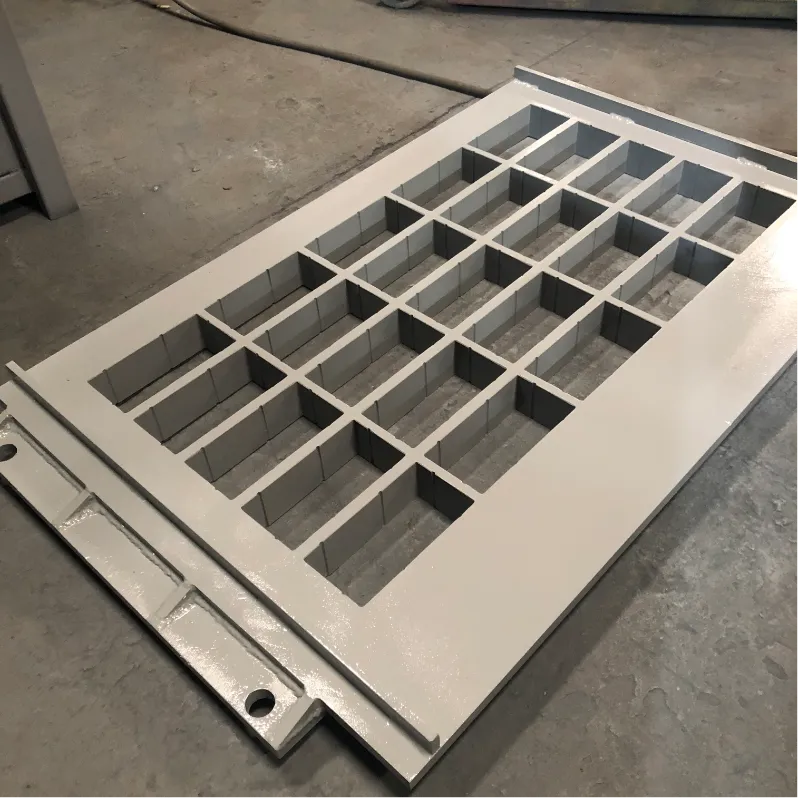
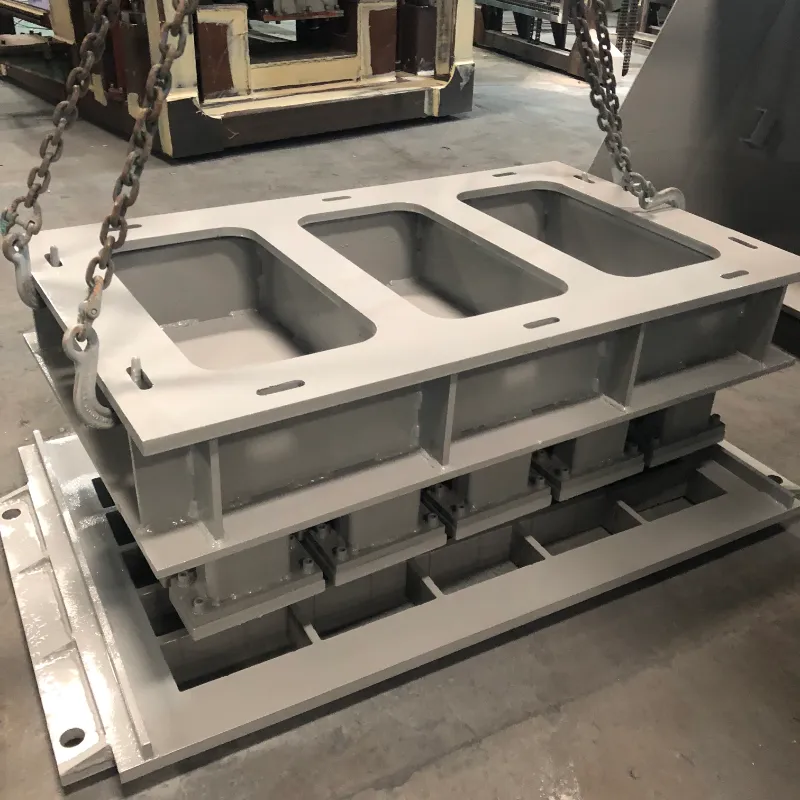
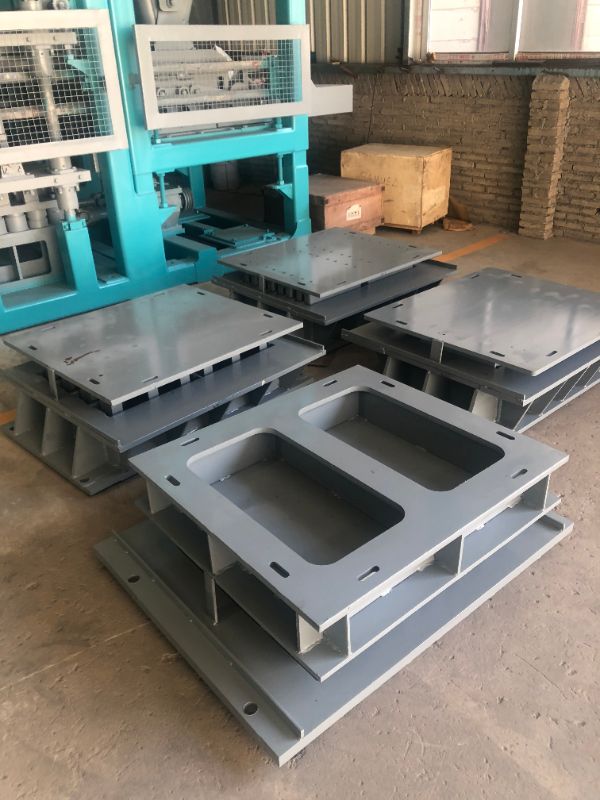
کنکریٹ کے لیےبلاکپروڈیوسر، ڈیمولڈنگ سٹیج وہ ہے جہاں پروڈکٹیوٹی اور پروڈکٹ کا معیار کھڑا یا گر جاتا ہے۔ جب ڈیمولنگ کے دوران کنکریٹ کی چھڑیاں، دراڑیں یا سطحیں خراب ہو جاتی ہیں، تو ڈاون ٹائم، فضلہ، اور مسترد شدہ مصنوعات کی لاگت تیزی سے جمع ہو جاتی ہے۔ ان عام مسائل کی بنیادی وجوہات کو سمجھنا — اور ان کو ٹھیک کرنے کا طریقہ جاننا — ایک موثر پروڈکشن لائن کو برقرار رکھنے کے لیے ضروری ہے۔
Fujian Unik Mold Technology Co., Ltd. میں، ہم 2010 سے اعلیٰ کارکردگی والے کنکریٹ کے سانچوں کی انجینئرنگ کر رہے ہیں۔ 28 برآمدی منڈیوں کو پیش کرنے کے ہمارے تجربے سے اخذ کرتے ہوئے، یہاں اکثر ڈھلنے کے مسائل کے لیے ایک عملی ٹربل شوٹنگ گائیڈ ہے۔
چسپاں کنکریٹ کی پیداوار میں سب سے عام اور مایوس کن مسائل میں سے ایک ہے۔ یہ سائیکل کو سست کر دیتا ہے، مولڈ اور پروڈکٹ دونوں کو نقصان پہنچاتا ہے، اور لائن کو روک سکتا ہے۔
ممکنہ وجوہات:
ناکافی یا ناہموار رہائی کے تیل کی درخواست
کم معیار کا ریلیز ایجنٹ جو کنکریٹ کی قسم سے میل نہیں کھاتا ہے۔
گہا کی سطح کا لباس رگڑ پوائنٹس بناتا ہے۔
ڈیمولڈنگ کا غلط وقت—یا تو بہت جلد یا بہت دیر سے
سخت، کم قابل عمل کنکریٹ مکس
حل:
تمام گہا کی سطحوں پر پیشہ ورانہ رہائی کے تیل کی ایک پتلی، برابر تہہ لگائیں۔
ہموار سطح کی تکمیل کو بحال کرنے کے لیے مولڈ گہاوں کو دوبارہ پالش کریں (UNIK تجویز کرتا ہے Ra 1.6)
ایک مستقل ڈیمولڈنگ وقت کو برقرار رکھیں، مثالی طور پر 10-15 سیکنڈ بعد کمپن
بہاؤ کو بہتر بنانے اور چپچپا پن کو کم کرنے کے لیے اپنے کنکریٹ مکس کو ایڈجسٹ کریں۔
تیار شدہ بلاکس کی سطح پر ہوا کے سوراخ ایک کاسمیٹک تشویش سے زیادہ ہیں - وہ ساختی سالمیت سے سمجھوتہ کر سکتے ہیں۔
ممکنہ وجوہات:
ناکافی وائبریشن، پھنسی ہوئی ہوا کو فرار ہونے سے روکتی ہے۔
حد سے زیادہ چپچپا کنکریٹ مکس جو ہوا کے بلبلوں کو پھنستا ہے۔
ناقص خوراک کی تقسیم، گہا میں ہوا کی جیبیں چھوڑنا
تیل پر مبنی ریلیز ایجنٹوں کا استعمال جو سڑنا کی سطح پر ہوا کو پھنس سکتے ہیں۔
حل:
کمپن فریکوئنسی کو تجویز کردہ 50-60 ہرٹز رینج پر دوبارہ کیلیبریٹ کریں۔
مکس ڈیزائن کو ایڈجسٹ کرکے یا پلاسٹائزر شامل کرکے کنکریٹ کی روانی کو بہتر بنائیں
تمام گہاوں میں یکساں اور مکمل خوراک کو یقینی بنائیں
پانی پر مبنی ریلیز ایجنٹوں کو استعمال کرنے پر غور کریں، جو تیل پر مبنی متبادل کے مقابلے میں بہتر سطح کا معیار پیدا کرتے ہوئے دکھایا گیا ہے۔
پھٹے ہوئے بلاکس مواد اور محنت کا براہ راست نقصان ہیں۔
ممکنہ وجوہات:
مکس بہت خشک ہے، سبز طاقت کو کم کر رہا ہے
ڈیمولڈنگ سے پہلے مناسب علاج کا وقت
غلط کمپن - یا تو بہت کم یا بہت زیادہ
ڈیمولڈنگ کے دوران چپکنے سے مکینیکل تناؤ
پیداوار کے بعد درجہ حرارت میں اچانک تبدیلی
حل:
پانی کی مقدار میں اضافہ کریں یا مکس میں پلاسٹائزر شامل کریں۔
ڈیمولنگ سے پہلے علاج کے وقت کو 24-48 گھنٹے تک بڑھا دیں۔
اپنے مخصوص بلاک کے سائز اور شکل کے لیے وائبریشن کو درست فریکوئنسی میں ایڈجسٹ کریں۔
چپکنے سے بچنے کے لیے ہموار ڈیمولڈنگ اور مناسب گہا کی چکنا کو یقینی بنائیں
کسی نہ کسی سطح کی تکمیل جمالیات اور فروخت دونوں کو متاثر کرتی ہے۔
ممکنہ وجوہات:
گھی ہوئی یا کھرچنے والی گہا کی سطحیں۔
خشک سیمنٹ کی باقیات پچھلے چکروں سے سانچے میں رہ جاتی ہیں۔
ناقص معیار کی رہائی کا تیل
زیادہ خشک کنکریٹ مکس
حل:
ہموار سطح کی تکمیل کو بحال کرنے کے لیے گہا کی دیواروں کو دوبارہ پالش کریں۔
سیمنٹ کی تعمیر کو روکنے کے لیے ہر شفٹ کے فوراً بعد مولڈ کو صاف کریں۔
ایک مناسب ریلیز ایجنٹ کا استعمال کریں (ڈیزل یا دیگر متبادل استعمال کرنے سے گریز کریں)
باریک ریت کا تناسب بڑھائیں یا پانی-سیمنٹ کے تناسب کو ایڈجسٹ کریں۔
ڈیمولڈنگ کے دوران بلاکس کے کناروں اور کونوں کو پہنچنے والا نقصان اکثر مکینیکل تناؤ کی علامت ہوتا ہے۔
ممکنہ وجوہات:
گہا کے کونوں کو خراب یا خراب کیا گیا ہے۔
چپچپا مرکب کی وجہ سے سخت ڈیمولڈنگ
ضرورت سے زیادہ کمپن کنارے کی نزاکت کا باعث بنتی ہے۔
غلط علاج یا بہت تیزی سے خشک ہونا
حل:
خراب شدہ گہا کے داخلوں کی مرمت یا تبدیل کریں۔
ریلیز آئل کو تمام سطحوں پر یکساں طور پر لگائیں۔
زیادہ کمپیکشن سے بچنے کے لیے وائبریشن کو متوازن رکھیں
علاج کے حالات کو مستحکم اور سایہ دار رکھیں
مائیکرو آنسو اور سرمئی رنگت بلاک کی سطحوں پر ظاہر ہوسکتی ہے، خاص طور پر پریمیم مصنوعات کو متاثر کرتی ہے جہاں ظاہری شکل اہمیت رکھتی ہے۔
ممکنہ وجوہات:
ڈیمولڈنگ کے دوران کنکریٹ اور مولڈ کی سطح کے درمیان چپکنا، جسے "ٹیمپرشو اڈیشن" کہا جاتا ہے۔
سفید سیمنٹ کے ساتھ بنائے گئے بلاکس پر "بلوم" کی تشکیل
حل:
ڈیمولڈنگ ٹائمنگ کو بہتر بنائیں اور ایجنٹ کی درخواست جاری کریں۔
سفید سیمنٹ کی مصنوعات کے لیے، علاج کے حالات کو احتیاط سے کنٹرول کریں اور بلوم بننے سے روکنے کے لیے ایجنٹ کے انتخاب کو جاری کریں۔
بلاک کے متضاد طول و عرض مولڈ کے استحکام یا مشین کی سیدھ میں کسی مسئلے کی نشاندہی کرتے ہیں۔
ممکنہ وجوہات:
طویل مدتی کمپن تھکاوٹ سے مولڈ فریم کی اخترتی
ڈھیلے بولٹ یا غلط جوف کے اندراجات
مشین کمپن عدم توازن
ناہموار کھانا کھلانا یا متضاد مرکب
حل:
مناسب سیدھ کو یقینی بنانے کے لیے ٹارک رینچ کا استعمال کرتے ہوئے تمام بولٹس کو سخت کریں۔
الائنمنٹ پنوں کو چیک کریں اور جو پہنا ہوا ہے اسے تبدیل کریں۔
توازن کے لیے وائبریشن موٹرز کو ایڈجسٹ کریں۔
خوراک کو معیاری بنائیں اور مستقل مزاجی کو مکس کریں۔

ڈیمولڈنگ کے بہت سے مسائل کو مناسب مولڈ ڈیزائن اور مواد کے انتخاب کے ذریعے روکا جا سکتا ہے:
ڈرافٹ اینگل: صاف ڈیمولڈنگ کے لیے گہا کی دیواروں پر ایک مناسب ٹیپر ضروری ہے۔ اس کے بغیر، ریلیز ایجنٹ کے معیار سے قطع نظر بلاکس چپک جائیں گے۔
کونے کا رداس: تیز 90-ڈگری کونے تناؤ کے مقامات ہیں جہاں کریکنگ شروع ہوتی ہے۔ UNIK کے ڈیزائن میں کنارے کے نقصان کو کم کرنے کے لیے 3-5 ملی میٹر ریڈیوسڈ کونوں کو شامل کیا گیا ہے۔
سطح کی تکمیل: ایک پالش کیویٹی سطح (Ra 1.6) رگڑ کو کم کرتی ہے اور ڈیمولڈنگ کی کارکردگی کو 30% تک بہتر بناتی ہے۔
حرارت کا علاج: مناسب کاربرائزنگ HRC58-62 کی سطح کی سختی حاصل کرتی ہے جبکہ بنیادی سختی کو برقرار رکھتی ہے، لباس کو کم کرتی ہے جو چپکنے کا باعث بنتی ہے۔
اسٹیل گریڈ: اعلی درجے کے مواد جیسے کہ 42CrMo یا ٹول گریڈ اسٹیلز کا استعمال اس بات کو یقینی بناتا ہے کہ سانچہ 80,000-100,000 چکروں میں اپنی شکل اور سطح کے معیار کو برقرار رکھتا ہے۔
ڈیمولنگ کے زیادہ تر مسائل قابل قیاس اور روکے جا سکتے ہیں۔ بنیادی وجہ کی منظم طریقے سے شناخت کر کے — خواہ وہ مکس ڈیزائن، وائبریشن سیٹنگز، ریلیز ایجنٹ ایپلیکیشن، یا مولڈ کنڈیشن میں ہوں — آپ ایسے ٹارگٹڈ سلوشنز کو نافذ کر سکتے ہیں جو فضول خرچی اور وقت کو کم کرتے ہیں۔
ایک اچھی طرح سے برقرار رکھنے والا مولڈ 80,000-100,000 سائیکلوں تک چل سکتا ہے جبکہ بلاک کی سطح کے کامل معیار کو برقرار رکھتا ہے اور تیز رفتار خودکار لائنوں پر آسانی سے کام کرتا ہے۔ مناسب خرابیوں کا سراغ لگانا اور اعلی درستگی کے مولڈ انجینئرنگ کے ساتھ، آپ کم خرابی کی شرح اور کم سے کم رکاوٹ کے ساتھ اپنی پروڈکشن لائن کو موثر طریقے سے چلا سکتے ہیں۔